实验室里调通的板子,到了产线上可能完全是另一副样子。手工焊接的样机用三个月没问题,量产线上贴片出来的板子却可能批量出问题 —— 因为工艺环境、元器件来源、操作方式全变了。驱动板的量产,是把实验室成果翻译成可重复制造的工业过程。本文按工序顺序,讲从 SMT 贴片到整机联调的关键控制点。
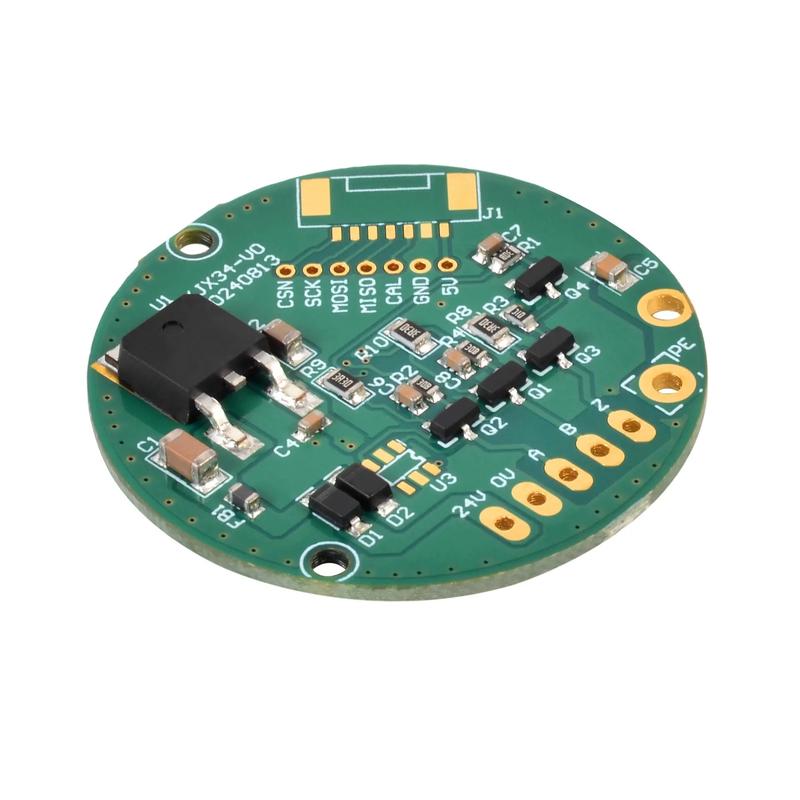 艾毕胜无刷马达驱动板
SMT 贴片:印刷与回流是两道生死关
贴片的第一步是锡膏印刷。驱动板上既有细小的贴片阻容,也有功率 MOSFET 这类大封装器件,两者对锡膏量的要求差别很大。印刷厚度、钢网开口、脱模速度,都要针对不同封装做优化。功率管焊盘上锡量不足,会直接导致虚焊和散热不良;锡量过多,又会引起桥接短路。
回流焊温度曲线是第二道关键。无铅工艺下,预热区、回流区、冷却区的温度和停留时间要匹配器件耐热能力。驱动板上既有热敏感器件,又有大铜面散热焊盘,同一时刻板上不同位置的温差不小。温度曲线要以最冷点和最热点分别验证,既保证小焊点充分熔化,又不让耐热差的器件过热。
贴片前还有一个常被忽视的检查:元器件的来料一致性。同一封装不同批次的器件,焊脚共面性、可焊性都有差异,换料批次时要首件确认。
对驱动板这种功率板,SMT 还有一个特殊点:功率器件的散热焊盘往往是个大铜面,上面锡膏印刷和回流都比小焊点难伺候。大焊盘吸热多,回流时热量要足够才能保证焊点可靠;但锡膏量又不能过多,否则器件浮高。钢网通常会在大焊盘上做分区开窗,既保证焊接面积,又控制锡膏总量。这些工艺细节直接决定功率管散热焊盘的可靠性,而散热焊盘虚焊是后期整机发热故障的隐形来源。
插件与压接:手工环节的管控
驱动板上不完全是贴片器件,连接器、接线端子、个别大功率件往往是插件或压接。这部分工序自动化程度低,依赖人工或半自动设备,是质量波动的高发区。
插件工序的管控重点是防错:连接器方向插反、漏插、插不到位,都要靠治具防错和外观目检把关。压接工序则要控制压接高度和拉力参数,参数漂移会导致虚接,这类问题在整机使用一段时间后才暴露,返修成本极高。手工焊补充工位也要严格控制烙铁温度和焊接时间,避免局部过热损伤板上邻近器件。
驱动板的插件工序还有一个风险点:接插件与大电流走线的连接。这些地方承载整机主电流,焊接质量直接关系到发热和可靠性。产线上通常会对这类关键焊点做抽检拉力测试,确保机械强度。另外,清洗环节也不能省 —— 助焊剂残留长期看会影响绝缘,潮湿环境下可能引起漏电,板级清洗虽然增加一道工序,却是可靠性的隐形保障。
在线测试:ICT 与功能测试台
板子下线后,第一道关口是在线测试。ICT 针床测试能快速检查焊点连通性、器件贴错漏贴、极性反接。但驱动板上很多功率节点在不通电时无法判断好坏,因此 ICT 之外必须配功能测试台。
功能测试台模拟整机工况:上电、让电机空载转、采集关键电参数、验证保护动作。每块板子都要在测试台上跑完固定流程,全部参数落在合格区间才放行。测试台的判定阈值要在试产阶段标定合理,过严会误判报废,过松会放过次品。
功能测试台的设计本身就是一门学问。测试台要在短时间内完成上电、启动、采样、保护验证全套流程,每块板几十秒内出结果。测试探针的接触可靠性是关键 —— 接触不良会造成误判,拖慢整条线。成熟产线会给测试台设计快接夹具,板子放上去自动定位接触,既快又准。测试程序版本也要管理:固件更新后,测试台的判定标准要同步更新,否则拿旧标准测新板子,必然出问题。
老化与整机联调
单板测试合格不等于整机表现好。老化环节让板子带载运行一段时间,把早期失效器件提前筛掉。然后是整机联调:驱动板装进吸尘器,验证整机的吸力、噪声、续航表现,检查驱动板与整机结构、风道、电池系统的配合。
整机联调阶段常发现实验室里遇不到的问题:线缆长度引入的干扰、结构件靠近板子引起的散热恶化、电池内阻在大电流下的压降。这些问题只有在整机环境里才暴露,联调的价值正在于此。
老化环节的时长和条件要设计合理。时间太短筛不出早期失效,太长又占用产能。通常做法是参照器件的早期失效曲线,选一个能把大部分缺陷筛出、又不至于把好板老化坏的时长。老化时让板子带载运行,比空载更能暴露问题,因为只有带载才能让功率器件真实发热,早期焊接缺陷和器件缺陷才会显现。
品控的闭环:数据驱动的持续改进
量产品控不是抓完次品就结束。每一批次的不良类型、不良比例都要记录分析,形成帕累托图,找出贡献最大的几类问题针对性改善。某类不良突然上升,往往指向某个来料批次变化或某个工艺参数漂移,要能快速定位。
下线抽检、老化数据、整机返修数据,三者要打通看。单板测试合格但整机返修率高,说明单板测试覆盖不全;某批次集中出现同类问题,要追溯到具体工序和来料批次。品控的终极目标不是事后挑选,而是让工艺本身稳定到不需要挑选。
这要求把品控动作前移:在工艺设计阶段就考虑每道工序的可控性,在来料阶段就卡住批次一致性,而不是等板子下线了才靠测试台去补救。预防永远比检测便宜,这是量产质量管理的基本逻辑。
从 SMT 到联调,驱动板量产的每道工序都有自己的控制点。印刷回流决定焊点质量,插件压接防止人工失误,测试台守住电性能,老化联调覆盖整机环境,数据闭环驱动持续改进。把这套工序管顺,实验室里的好板子才能稳定复制到每一台出货产品上。本文来自深圳市艾毕胜电子有限公司,提供麦歌恩磁性编码器芯片和无刷马达驱动板定制服务
审核编辑 黄宇