做过划片的人都听过一句话:“划片机不是难在调,是难在稳。”
量产阶段,更换刀片、UV 膜、切换来料批次,任何一点变化,都会直接反映在良率报表上。划片不良类型不多,但每一类异常往往牵扯刀具、参数、材料、冷却系统多重变量,非常消耗工艺工程师精力。
本文从刀具与耗材视角,解析正崩、背崩、蛇形三大高频不良,逐一拆解,文末附上现场快速排查思路,覆盖绝大多数量产日常异常。
一、正崩
现象:切割道两侧贝壳状、锯齿状崩裂。微小崩边会产生亚表面微裂纹,在后道可靠性测试中扩展,造成芯片失效。
核心成因切割应力超过材料断裂韧度
1. 刀具选型不匹配,磨粒粒度偏大、刀片刚性不足、新刀未修整;
2. 进给速度过快,切削变为挤压;
3. 主轴转速失配,转速低切削力大,转速高加剧振动;
4. 刀片磨损钝化,金刚石出刃不足;
5. 冷却流量不足、喷嘴偏移;
改善对策(优先级)
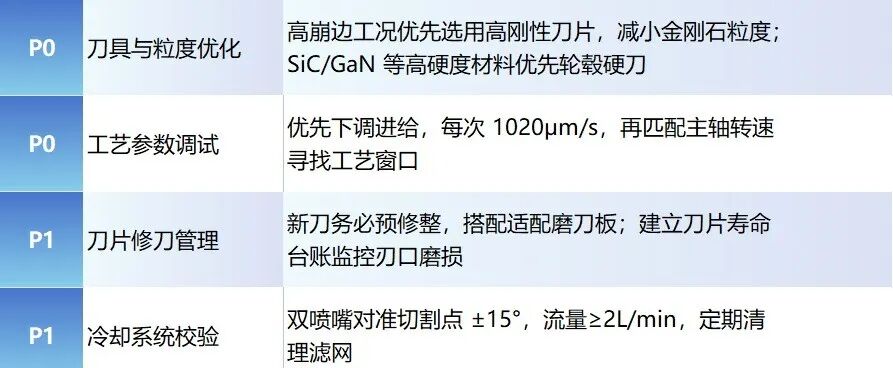
实战提示:崩边优先调进给,其次调转速,换刀片作为最后手段。针对第三代半导体,西斯特轮毂型硬刀搭配磨刀板,可有效抑制崩边风险。
二、背崩(背面崩缺)
现象:芯片背面出现崩口与微裂纹,正面目视经常看不出问题,在后道温度循环测试才暴露失效,属于隐蔽可靠性风险。
核心成因
刀片切穿瞬间应力向下释放;刀片刚性不足受力形变;划切深度过大拖拽胶膜;UV 贴膜支撑性不足。
改善对策
1. 严控划切深度,宁浅勿深,不要盲目切透胶膜;
2. 背崩频发工况优先选用高刚性轮毂硬刀;
3. 切断刀适度降低进给;
4. 确认 UV 膜粘力,保证晶圆均匀支撑。
三、蛇形(切道偏移、切缝弯曲)
现象:切割轨迹发生扭曲偏移,切割道宽窄不稳定,严重时直接切伤芯片有效区域,造成芯片报废。
核心成因:
新刀未预修整,刀片真圆度不足;刀片磨损不均;机台主轴、导轨精度劣化。
改善对策
1. 新刀上机强制使用磨刀板预修整,校正刀片真圆度;
2. 安装刀片前清洁法兰接触面;
3. 刀片出现非均匀磨损及时更换;
持续蛇形则校验机台机械精度。
实战经验:实战提示:很多蛇形故障,来自产线省略预修整流程,磨刀板不只是开刃,更是校正刀片真圆度的关键耗材
产线现场快速排查思路
量产时间紧张,可以直接套用这套排查逻辑
第一步:按不良锁定优先排查方向
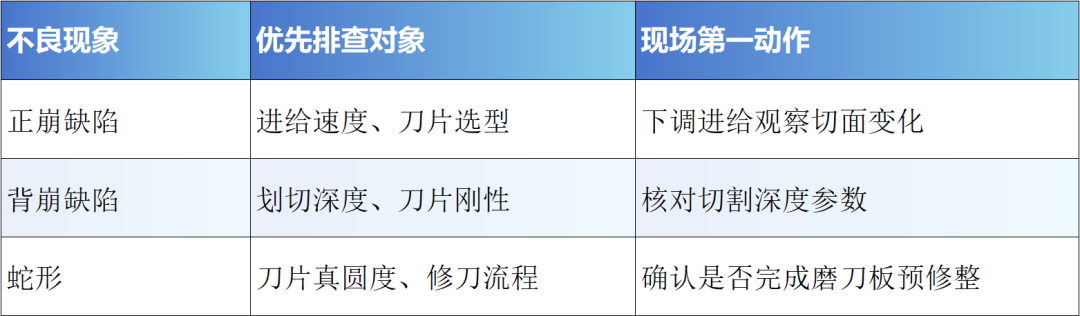
第二步:三个问题快速缩小故障范围
1. 是否换料?新刀片、UV 膜、新来料,70% 突发不良来自物料切换;
2. 是否改动过工艺参数;
3. 是否做过机台拆装维护。
第三步:对策按成本由低至高验证
调参数(5min) → 检查工装法兰喷嘴(15min) → 更换耗材(30min) → 拆机维修(半天以上) 优先低成本验证,不要上来直接换刀片、大修设备。
第四步:问题闭环防复发
问题解决后做好根因记录;刀片端跳、划切深度、修刀流程固化进 SOP;关键指标做 SPC 监控,避免同类问题反复发生。
晶圆划切是设备—工艺—耗材耦合的系统工程。再好的机台,刀具选型不匹配、省略预修刀流程,依旧会反复出现切割不良。
西斯特|磨划系统解决方案视角
西斯特拥有轮毂型硬刀、电镀 / 金属 / 树脂软刀、专用磨刀板、减薄砂轮完整耗材产品系列。
面向硅基 IC、SiC/GaN 第三代半导体、光通讯陶瓷,不只是提供单一刀片,同时输出选型配套、样品打样、工艺评估整套磨划解决方案,协助封测产线降低划切不良,提升良率,优化综合耗材成本。