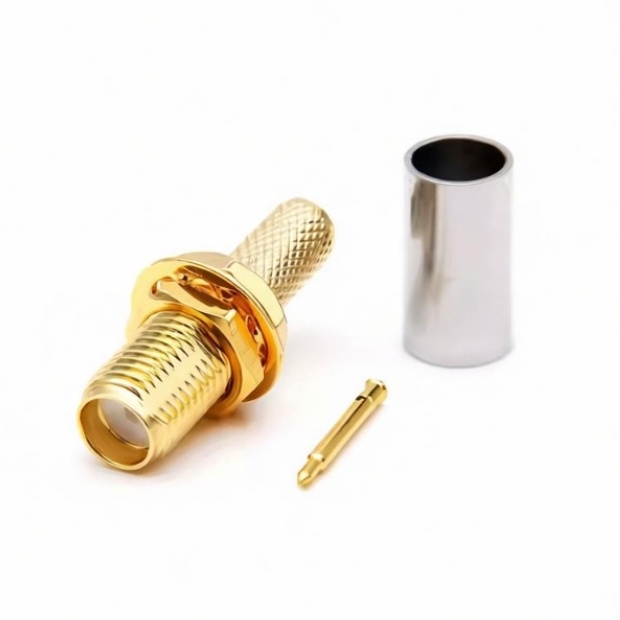
德索 RPSMA-C-KY-3 反极性(外螺内针)同轴连接器配接 50-3 型同轴线缆用于工业级无线大功率图传及射频功放发射模块时,工程团队在尾部组件装配工艺的选择上面临焊接(Soldering)与压接(Crimping)的技术路线考量。在射频大功率连续发射工况下,微小的接触电阻差异都可能被热效应放大,进而影响整机的射频输出效率与长期运行可靠性。
50-3 同轴线缆作为中等外径的柔性射频线缆,其内导体与外导体屏蔽网在与 RPSMA 接口连接时的接触界面形态,直接决定了高频大电流通过时的热传导速率与金属结合强度。大功率发射带来的焦耳热积累,对接口的结构稳定性提出了高于常规小信号传输的要求。
为了准确评估焊接与压接工艺对大功率发射性能的具体影响,有必要从导体微观接触电阻、热应力分布、高频屏蔽阻抗以及高分子绝缘介质的热耐受性等维度展开深入拆解。
一、问题现象分析
在持续大功率(如数十瓦级连续波信号或高占空比脉冲信号)发射测试中,部分采用压接工艺的 RPSMA-C-KY-3 线缆组件在长时间运行后,尾部连接区域出现了明显的温度异常升高现象。
通过红外热成像观测,局部热斑往往集中在压接套管与屏蔽网的机械过渡区,或压接型中心针的接触界面。
伴随着发热现象的加剧,接口的高频插入损耗逐渐增大,测试系统中的 VSWR驻波比 出现随温度上升而漂移的趋势。在极端情况下,局部过热甚至会导致内部 PTFE 绝缘介质发生热变形,引发高频特征阻抗失配甚至打火失效。
二、技术原理拆解
从微观接触电阻与焦耳热机制分析:大功率射频传输时,高频电流在导体表面产生集肤效应。压接工艺依靠冷作机械应力使金属套管变形夹紧线缆,微观上属于“点/线机械接触”,金属界面间存在微观缝隙与氧化物薄膜。高频大电流穿过时,较高的接触电阻会产生显著的焦耳热。而焊接工艺通过熔融焊料形成连续的冶金结合,将微观间隙完全填补,有效降低了接触电阻与高频转移阻抗。
从热传导与散热路径分析:焊接接头形成了金属到金属的连续导热通道,能够将中心针与外导体产生的焦耳热迅速传导至金属外壳散发;而压接界面因存在微观气隙,热阻相对较大,热量容易在接头内部积聚。
从工艺对介质与材料的影响分析:虽然焊接在电与热性能上具有天然优势,但焊锡过程中的高热如果控制不当,极易导致 50-3 线缆内部的绝缘介质(如 PTFE,介电常数约 2.1)发生热软化或熔融溢出,导致中心针轴向偏移;而压接属于冷加工,无热损伤风险,且一致性易于通过机械模具进行标准化控制。
三、性能影响分析
大功率下的热损耗与插入损耗漂移:压接界面较高的接触电阻在大功率下会转化为非预期热能,使接口处的插入损耗随工作时间拉长而呈非线性增加,降低功放的有效发射功率。
高频匹配稳定性与 VSWR驻波比:热量积聚若导致绝缘介质发生微观受热膨胀,会改变同轴内径与外径的比值,进而破坏 50Ω 特征阻抗 的连续性,引起 VSWR驻波比 上升,严重时还会反射功率毁损前级功放。
机械应力松弛与长期寿命:大功率发射引发的高低温循环热应力,可能导致压接套管产生机械应力松弛,使压接紧密度下降、接触电阻进一步增大;而良好的焊接冶金界面在热循环下具备更稳定的机械与电气连续性。
️ 四、工程应用建议
采用“中心针焊接 + 外导体 360° 均匀压接/熔焊”的复合工艺:对于 RPSMA-C-KY-3 配接 50-3 线缆的大功率场景,建议中心针优先采用精密焊接,确保内导体低接触电阻与高导热性;尾部外导体屏蔽网可采用全周向六角压接或周向套管焊接,兼顾高频屏蔽与机械强度。
严格控制焊接温度与时间:在对中心针及外导体进行焊接时,应使用带温度控制的焊台并严格限定加热时间,防止高温导致 PTFE 绝缘介质(介电常数约 2.1)热变形。
评估施加耐高温热缩套管与防拉应力结构:尾部压接或焊接完成后,应加装内含热熔胶的耐高温双壁热缩套管,既能提供良好的机械应力缓冲,又能阻隔空气防氧化,防止接触面电阻随时间上升。
建立大功率温升与 VSWR驻波比 联合测试规范:在大批量生产验收时,除常规静态测试外,应抽取样品进行连续额定功率加载测试,监测接口区域的实时温升与 VSWR驻波比 变化曲线,确保满足大功率工程部署指标。
五、技术总结升华
在大功率射频发射应用中,RPSMA-C-KY-3 连接器配接 50-3 线缆时,焊接工艺凭借低接触电阻和高导热冶金界面的优势,在抵御焦耳热积聚和维持高频性能稳定性方面更胜一筹。然而,最佳的工程实践往往在于工艺的精准匹配——通过中心针精密焊接与外导体规范化压接的有机结合,在电气性能、热传导效率与生产一致性之间达成平衡,这不仅是对微观接触与热力学机制的精细掌握,也是德索在射频大功率传输与高可靠连接技术领域持续倡导与践行的高标准理念。